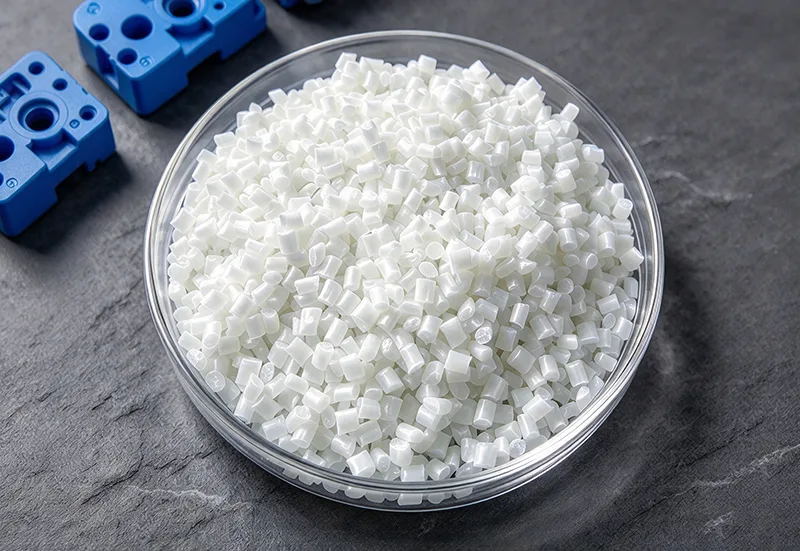
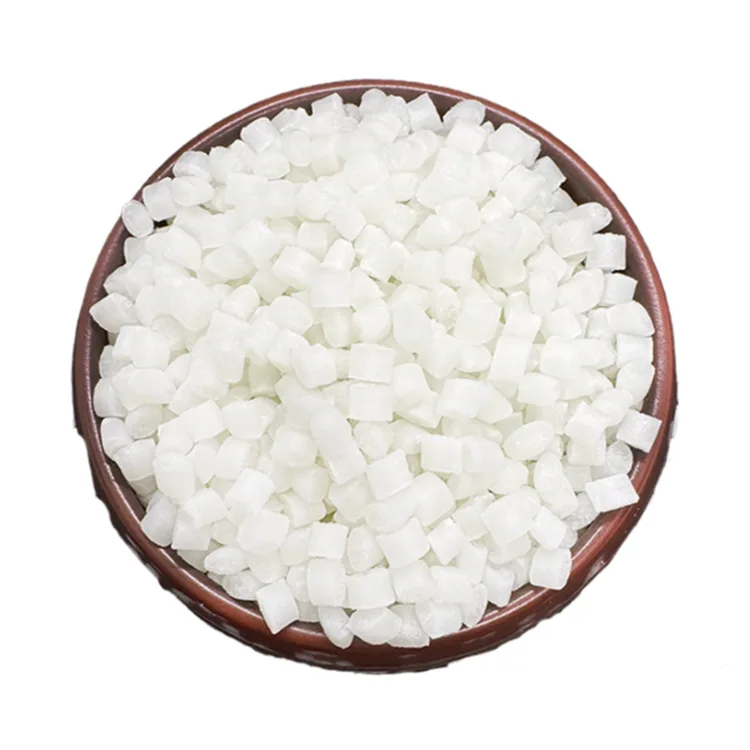
Für Beschaffungsteams, die verstärkte Kunststoffe vergleichen, koordiniert Zhongwang die BeschaffungGlasfaserverstärktes PPentsprechend der Bauteilspezifikation, dem erforderlichen Glasfasergehalt und dem Produktionsprozess. Das Material kombiniert eine Polypropylenmatrix mit Glasfasern, um die Reaktion eines Formteils auf Belastung, Hitze und Schrumpfung zu verändern.
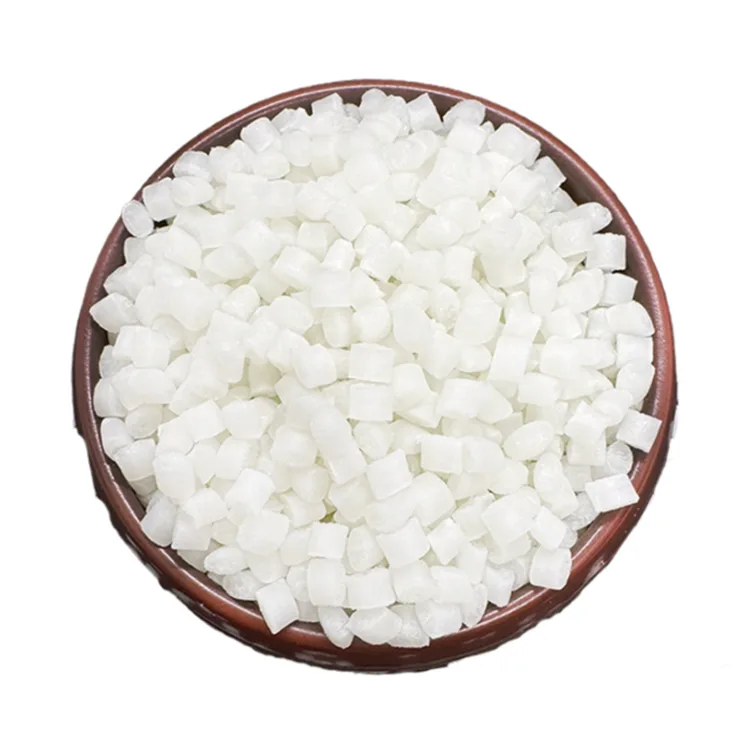
Der Hauptgrund, dieses Material in Betracht zu ziehen, ist nicht nur die höhere Festigkeit. Eine Verstärkung kann dazu beitragen, dass ein Teil seine Form unter mechanischer Belastung beibehält und die Gesamtschrumpfung des Formteils verringert. Sie verändert aber auch das Fließverhalten, das Erscheinungsbild der Oberfläche, die Dichte und die Richtungsschrumpfung. Diese Kompromisse spielen eine Rolle, wenn eine Komponente enge Maßtoleranzen, sichtbare Oberflächen oder Lasten aufweist, die in eine bestimmte Richtung wirken.
Daher sollte bei der Auswahl einer geeigneten Qualität das fertige Bauteil im Mittelpunkt stehen und nicht der höchste verfügbare Fasergehalt. Zhongwang kann die Qualitätsbeschaffung und technische Dokumentation anhand einer vorhandenen Herstellerreferenz oder einer definierten Reihe von Verarbeitungs- und Leistungsanforderungen koordinieren.
Glasfasern erhöhen die Steifigkeit der Polypropylenmatrix und ermöglichen so, dass richtig gestaltete Formteile Biegungen oder Verformungen wirksamer widerstehen als vergleichbare ungefüllte PP-Typen. Dies kann für Halterungen, Gerätekomponenten, Gehäuse und andere Teile nützlich sein, die strukturelle Unterstützung benötigen.
Der Grad der Verbesserung hängt vom Fasergehalt, der Rezeptur, der Faserorientierung und der Bauteilgeometrie ab. Zugfestigkeit und Biegemodul sollten in den technischen Daten der ausgewählten Sorte überprüft werden, wenn diese Werte bestimmen, ob das Teil seine Designanforderungen erfüllt.
Ungefülltes PP kann beim Abkühlen nach dem Formen schrumpfen. Glasfaserverstärkungen verringern im Allgemeinen die Gesamtschrumpfung, was hilfreich sein kann, wenn eine Komponente ihre Abmessungen beibehalten oder zu anderen Teilen passen muss.
Eine geringere durchschnittliche Schrumpfung garantiert jedoch keine gleichmäßigen Abmessungen in alle Richtungen. Beim Spritzgießen tendieren Fasern dazu, sich dem Schmelzfluss auszurichten, was möglicherweise zu Unterschieden zwischen Fließ- und Querflussrichtung führt. Anschnittposition, Wandstärke, Formdesign und Kühlbedingungen sollten neben den nominalen Schrumpfungsdaten berücksichtigt werden.
Eine Verstärkung kann die Verformungsbeständigkeit bei bestimmten thermischen und mechanischen Belastungen verbessern. Die tatsächliche Serviceleistung hängt von der Qualität und den Bedingungen ab, denen das fertige Teil ausgesetzt ist.
Überprüfen Sie bei Komponenten, die beim Tragen einer Last erhöhten Temperaturen ausgesetzt sind, die relevanten thermischen und mechanischen Daten, anstatt sich auf die allgemeine Behauptung einer verbesserten Hitzebeständigkeit zu verlassen. Vor der Materialauswahl sollten die Dauerbetriebstemperatur, die kurzzeitige Belastung und die aufgebrachte Belastung definiert werden.
Der Zusatz von Glasfasern erhöht die Materialdichte im Vergleich zu ungefülltem PP und kann das Aussehen der geformten Oberfläche beeinträchtigen. Je nach Sorte und Formgebungsbedingungen können faserbedingte Oberflächeneffekte sichtbar sein.
Wenn Aussehen, Lackierbarkeit oder ein einheitliches Außenfinish wichtig sind, besprechen Sie die Oberflächenanforderungen, bevor Sie eine Sorte genehmigen. Eine auf Steifigkeit optimierte Formulierung ist möglicherweise nicht die beste Lösung für ein Bauteil mit anspruchsvollen kosmetischen Anforderungen.
| Artikel | Referenzinformationen |
|---|---|
| Produktname | Glasfaserverstärktes PP |
| Marke | Zhongwang |
| Matrixmaterial | Polypropylen (PP) |
| Verstärkung | Glasfaser |
| Lieferformular | Harzpellets |
| Glasfasergehalt | Klassenabhängig |
| Schmelzflussrate (MFR) | Klassenabhängig |
| Dichte | Klassenabhängig |
| Zugfestigkeit | Klassenabhängig |
| Biegemodul | Klassenabhängig |
| Schlagfestigkeit | Klassenabhängig |
| Hitzebeständigkeit | Klassenabhängig |
| Hauptverarbeitungsmethode | Spritzguss |
| Farbe | Je nach gewählter Note |
| Verpackung | Bestätigen Sie entsprechend den Bestellanforderungen |
| Technische Dokumente | TDS, COA, MSDS und anwendbare Dokumente, je nach Verfügbarkeit |
Es werden keine universellen numerischen Werte bereitgestellt, da die Quellinformationen keine bestimmte Qualität oder keinen bestimmten Faseranteil angeben. Bestätigen Sie physikalische Eigenschaften, Testmethoden und Verarbeitungsempfehlungen anhand der ursprünglichen technischen Dokumentation des angebotenen Materials.
Der Fasergehalt ist ein wichtiger Kaufparameter, da er mehr als nur die Steifigkeit beeinflusst. Änderungen im Verstärkungsgrad können Zug- und Biegeleistung, Schlagverhalten, Dichte, Schwindung, Oberflächenbeschaffenheit und Verarbeitungseigenschaften beeinflussen.
Ein höherer Faseranteil kann in Betracht gezogen werden, wenn Steifigkeit und Dimensionsstabilität im Vordergrund stehen. Ein niedrigerer Verstärkungsgrad kann angemessener sein, wenn das Teil ein anderes Gleichgewicht zwischen Steifigkeit, Schlagverhalten, Oberflächenqualität und Verarbeitbarkeit erfordert. Der höchste Prozentsatz ist nicht automatisch die am besten geeignete Option.
Bevor Sie ein Angebot anfordern, klären Sie nach Möglichkeit Folgendes:
• Erforderlicher Glasfaseranteil oder ein bereits zugelassener Typ
• Zugfestigkeits- und Biegeleistungsanforderungen
• Anforderungen an die Schlagfestigkeit
• Wandstärke und Geometrie des Teils
• Formlayout und Maßtoleranzen
• Spritzfüllverhalten und Verarbeitungsbedingungen
• Betriebstemperatur und mechanische Belastung
• Anforderungen an das Erscheinungsbild der Oberfläche
Wenn für die Komponente bereits eine validierte Materialspezifikation vorliegt, ist die Angabe des Herstellers und der Sortennummer ein nützlicher Ausgangspunkt. Wenn das Material noch bewertet wird, können die Bauteilzeichnung und die Leistungsanforderungen dabei helfen, zu definieren, welche Qualitäten verglichen werden sollten.
Als Hauptverarbeitungsweg für dieses Material wurde das Spritzgießen identifiziert. Im Vergleich zu ungefülltem Polypropylen verändert die Glasfaserverstärkung das Fließ- und Schrumpfverhalten der Schmelze, sodass bestehende Prozesseinstellungen möglicherweise angepasst werden müssen.
Massetemperatur und Einspritzgeschwindigkeit:Diese sollten auf die ausgewählte Sorte, Maschinenkonfiguration und Formkonstruktion abgestimmt sein. Das Füllverhalten hängt sowohl von den Materialfließeigenschaften als auch von der Geometrie der Kavität ab.
Nachdruck und Kühlung:Diese beeinflussen, wie sich das Teil während des Formens verdichtet und stabilisiert. Ihr Einfluss auf die Endabmessungen sollte zusammen mit der Wandstärke und dem Formdesign beurteilt werden.
Schraubenkonfiguration:Geräteeinstellungen und Schneckendesign können das Verarbeitungsverhalten und den Faserzustand beeinflussen. Befolgen Sie die Verarbeitungsempfehlungen des ausgewählten Materiallieferanten.
Faserorientierung:Fasern neigen dazu, sich entlang des Schmelzflusses auszurichten, was zu Richtungsunterschieden in der Steifigkeit und Schrumpfung führen kann. Bei Teilen mit engen Toleranzen oder Lasten, die in eine definierte Richtung wirken, müssen Anschnittposition und Fließwege bei der Formkonstruktion beachtet werden.
Schimmelschrumpfung:Durch die Verstärkung wird im Allgemeinen die Gesamtschrumpfung verringert, das fertige Teil kann jedoch immer noch eine ungleichmäßige Schrumpfung in verschiedenen Richtungen oder Abschnitten aufweisen. Validieren Sie Abmessungen unter den vorgesehenen Formbedingungen, anstatt sich ausschließlich auf einen nominalen Materialwert zu verlassen.
Das Material kann für Struktur- und Halbstrukturteile bewertet werden, bei denen ungefülltes Polypropylen nicht die erforderliche Steifigkeit oder Dimensionskontrolle bietet.
• Automobilkomponenten:Ausgewählte Innen-, Außen- und Motorraumteile, abhängig von Temperatur und mechanischen Anforderungen.
• Lüfter und Motorkomponenten:Formteile, die Steifigkeit und Formstabilität benötigen.
• Gerätestrukturen:Träger, Gehäuse und Strukturbauteile.
• Elektro- und Elektronikgehäuse:Teile, deren mechanische und thermische Anforderungen mit der gewählten Sorte übereinstimmen.
• Industrieausrüstung:Halterungen, Stützen, Abdeckungen und andere Formteile.
• Pumpen und Geräte zur Flüssigkeitsförderung:Ausgewählte Teile nach Überprüfung der relevanten chemischen, Temperatur- und mechanischen Bedingungen.
Hierbei handelt es sich eher um potenzielle Anwendungsbereiche als um eine Eignungsgarantie für jedes Teil in jeder Kategorie. Die endgültige Materialentscheidung sollte auf der Belastung des Bauteils, der Temperatur, der chemischen Belastung, den Maßtoleranzen und dem Produktionsprozess basieren.
| Eigentum | Ungefülltes PP | Glasfaserverstärktes PP |
|---|---|---|
| Steifigkeit | Typische Allzweck-PP-Leistung | In der Regel höher, abhängig von der Note |
| Dimensionsstabilität | Beeinflusst durch PP-Schrumpfung und Teiledesign | Gesamtschrumpfung im Allgemeinen reduziert; Richtungseffekte bleiben möglich |
| Gewicht | Geringere Dichte | Höhere Dichte durch Glasfaser |
| Aufprallverhalten | Hängt von der PP-Struktur und -Sorte ab | Hängt vom Ballaststoffgehalt und der Formulierung ab; nicht immer verbessert |
| Oberflächenerscheinung | Oft glatter | Kann faserbedingte Oberflächeneffekte aufweisen |
| Verarbeitung | Gängiges thermoplastisches Verarbeitungsverhalten | Prozesseinstellungen müssen möglicherweise angepasst werden |
| Materialkosten | Hängt von der Qualität und den Marktbedingungen ab | Hängt von der Rezeptur, dem Fasergehalt und der Sorte ab |
Dieser Vergleich beschreibt allgemeine Tendenzen, keine garantierten Unterschiede zwischen zwei Produkten. Für einen aussagekräftigen Vergleich prüfen Sie die technischen Datenblätter der tatsächlichen Kandidatenqualitäten unter vergleichbaren Testbedingungen.
Zhongwang hat seinen Sitz in der Nähe des China Plastics City International Business Center in Yuyao, Ningbo, einem Gebiet mit etablierten Kunststoffhandels-, Lager- und Logistikressourcen. Das Liefernetzwerk umfasst die Zusammenarbeit mit nationalen und internationalen Polymermarken, darunter Sinopec und PetroChina.
Bei Beschaffungsanfragen können Käufer eine Sortennummer, eine Herstellerreferenz oder den erforderlichen Glasfaseranteil angeben. Wenn die Spezifikation noch nicht festgelegt ist, können das beabsichtigte Bauteil, die Verarbeitungsmethode, die Maßanforderungen und die mechanischen Belastungen als Rahmen für die Materialdiskussion herangezogen werden.
Abhängig von der tatsächlich gelieferten Sorte und den Bestellanforderungen können die technischen Dokumente Folgendes umfassen:
• Technisches Datenblatt (TDS)
• Analysezertifikat (COA)
• Materialsicherheitsdatenblatt (MSDS)
• Produktspezifikation
• Mitgeltende Prüfdokumentation
Die Verfügbarkeit jedes Dokuments sollte für die jeweilige Note bestätigt werden. Überprüfen Sie Glasfasergehalt, MFR, Dichte, Zugfestigkeit, Biegemodul, Schlagdaten und thermische Eigenschaften vor der Produktion anhand der relevanten Dokumentation.
Bestellmenge, Verpackung und Liefermodalitäten können entsprechend den Beschaffungsanforderungen abgestimmt werden. Bei der Wiederholungsproduktion kann die Einhaltung der genehmigten Qualität und der Einkaufsspezifikationen dazu beitragen, vermeidbare Materialabweichungen zu reduzieren. Jeder vorgeschlagene Ersatz sollte anhand der Originalteilanforderungen überprüft werden.
Es handelt sich um einen Verbundwerkstoff auf Polypropylenbasis, der Glasfasern enthält. Die Verstärkung erhöht im Allgemeinen die Steifigkeit und kann die Dimensionsstabilität verbessern, während gleichzeitig die Dichte, das Oberflächenbild, das Schlagverhalten und die Verarbeitungseigenschaften verändert werden.
Nein. Eine stärkere Verstärkung erhöht möglicherweise die Steifigkeit, kann sich aber auch auf das Schlagverhalten, die Oberflächenqualität, den Fluss und die Richtungsschrumpfung auswirken. Wählen Sie den Prozentsatz entsprechend der vollständigen Komponentenspezifikation aus, anstatt den Fasergehalt zu maximieren.
Ja. Das Spritzgießen ist ein Hauptverarbeitungsverfahren. Das Verarbeitungsfenster sollte für die ausgewählte Sorte bestätigt und an die Maschine, die Formgeometrie und die erforderlichen Teileabmessungen angepasst werden.
Es verringert im Allgemeinen die Gesamtschrumpfung im Vergleich zu ungefülltem PP. Allerdings kann die Faserorientierung zu Unterschieden zwischen Fließ- und Querströmungsrichtung führen, sodass Formdesign und Verarbeitungsbedingungen immer noch Auswirkungen auf die Endabmessungen haben.
Beginnen Sie mit Glasfasergehalt, Zugfestigkeit, Biegemodul, Schlagzähigkeit, MFR, Dichte und thermischer Leistung. Berücksichtigen Sie auch die Wandstärke, Maßtoleranzen, Oberflächenbeschaffenheit und Betriebsbedingungen des Teils. Verwenden Sie klassenspezifische Daten, um Kandidatenmaterialien zu vergleichen.
Käufer können den Hersteller, die Sortennummer, den Glasfaseranteil oder technische Spezifikationen als Grundlage für eine Beschaffungsanfrage angeben. Für das angeforderte Material sollten Verfügbarkeit, Begleitdokumentation, Verpackung und Lieferbedingungen bestätigt werden.
Geben Sie die beabsichtigte Anwendung, Bauteilzeichnung oder -abmessungen, Verarbeitungsmethode, erforderlichen Fasergehalt, Zieleigenschaften, Farbe, Bestellmenge und Bestimmungsort an. Eine vorhandene genehmigte Sortenreferenz kann die Materialbestätigung präziser machen.
Adresse
Gebäude 1, China Plastics International Business Center, Nr. 285 Shunda West Road, Stadt Yuyao, Stadt Ningbo, Provinz Zhejiang, China
Tel
Wenn Sie Fragen zu einem Angebot oder einer Zusammenarbeit haben, senden Sie uns bitte eine E-Mail oder nutzen Sie das folgende Anfrageformular. Unser Vertriebsmitarbeiter wird sich innerhalb von 24 Stunden mit Ihnen in Verbindung setzen. Vielen Dank für Ihr InteresseUnsere Produkte.