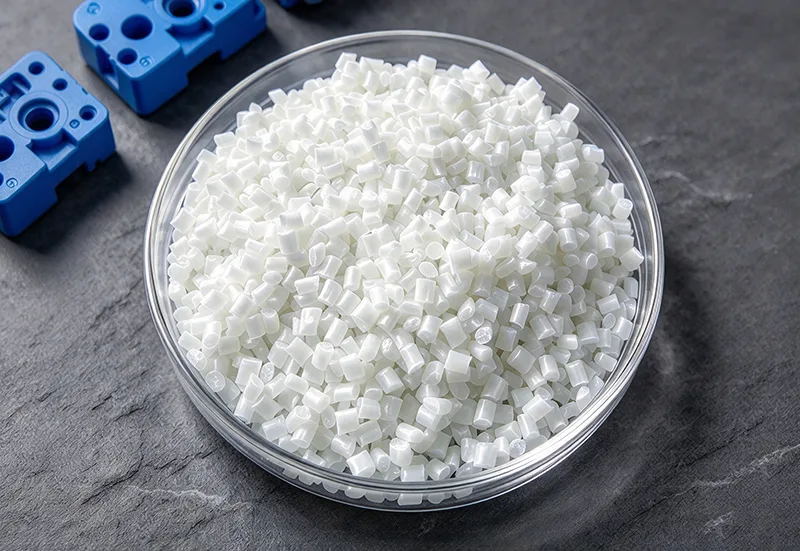
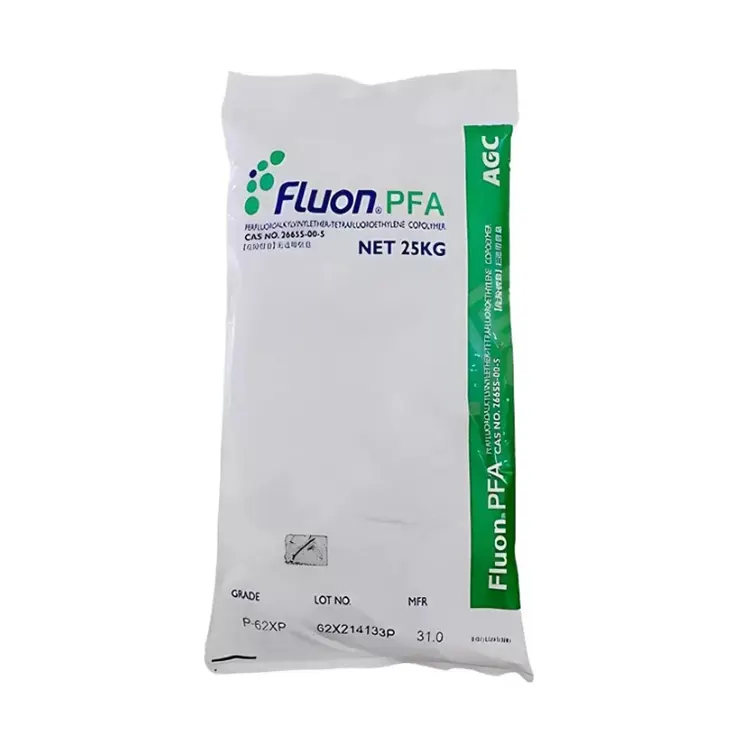
Beim Kauf von High-MFR-PFA für Miniaturformteile hilft Zhongwang industriellen Einkäufern, die Schmelzflusseigenschaften mit ihrer tatsächlichen Formgeometrie und Verarbeitungsanforderungen zu vergleichen. Das Material ist ein schmelzverarbeitbares Perfluoralkoxy-Fluorpolymer mit einem relativ niedrigen Molekulargewicht im Vergleich zu Typen mit mittlerem und niedrigem MFR.
Eine höhere Schmelzflussrate erleichtert es dem geschmolzenen Harz, durch enge Fließwege zu wandern und dünne Abschnitte vor dem Erstarren zu füllen. Diese Eigenschaft ist besonders nützlich für Präzisionsbauteile mit kleinen Hohlräumen, engen Kanälen oder komplizierten Innengeometrien.
Eine höhere Fließfähigkeit bringt jedoch einen Materialkompromiss mit sich. Im Vergleich zu Typen mit niedrigerem MFR weist PFA mit hoher Fließfähigkeit im Allgemeinen eine geringere Schmelzfestigkeit auf und bietet möglicherweise eine geringere Beständigkeit gegen langfristiges Kriechen oder umgebungsbedingte Spannungsrisse.
Folglich eignet sich dieses Material besser für Produkte, die eine kontrollierte Füllung und relativ dünne Abschnitte erfordern, als für dickwandige Komponenten, die einem erheblichen Dauerdruck ausgesetzt sind.
Beim Mikrospritzgießen muss das Harz Anschnitte, Angusskanäle und dünne Abschnitte passieren, bevor die Schmelzetemperatur sinkt. Eine unzureichende Strömung kann zu kurzen Schüssen, unvollständigen Ecken oder einer inkonsistenten Füllung zwischen den Hohlräumen führen.
High-Flow-PFA kann dabei helfen, diese Herausforderungen zu bewältigen, indem es den Widerstand gegen die Bewegung der Schmelze verringert. Das tatsächliche Ergebnis hängt vom Formdesign, den Angussabmessungen, der Schmelzetemperatur, dem Einspritzdruck und der Füllgeschwindigkeit ab.
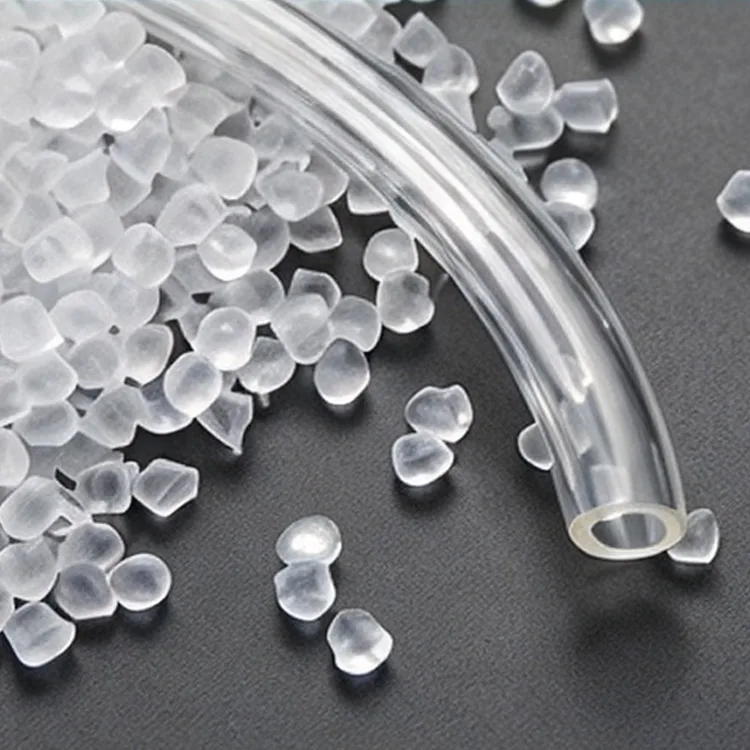
Drahtisolierungen und Mikrorohre erfordern eine gleichmäßige Materialverteilung um enge Querschnitte herum. Das Fließverhalten des Harzes beeinflusst den Extrusionsdruck, die Gleichmäßigkeit der Beschichtung und die Dimensionskonsistenz.
Geeignete High-Flow-Typen können für Isolierungen mit geringer Dicke, Rohre mit kleinem Durchmesser und andere kontinuierliche Extrusionsanwendungen bewertet werden, bei denen die Aufrechterhaltung einer dünnen Polymerschicht wichtig ist.
Im Vergleich zu höherviskosem PFA kann eine High-Flow-Formulierung ein einfacheres Abfüllen unter ansonsten vergleichbaren Verarbeitungsbedingungen ermöglichen.
Dies macht eine entsprechende Ausrüstung nicht überflüssig. Es sind weiterhin fluorpolymerkompatible Schnecken, Zylinder, Werkzeugmaterialien und Temperaturkontrollen erforderlich.
PFA mit hohem MFR eignet sich für Miniaturventileinsätze, kleine korrosionsbeständige Armaturen, komplizierte Instrumentenkomponenten und nicht drucktragende Probenzellengehäuse.
Bei Werkzeugen mit mehreren Kavitäten sollten Hersteller während der Probeproduktion das Gleichgewicht der Kavitäten, die Bildung von Bindenähten, Grate und Maßabweichungen bewerten.
Für dünne Isolationsschichten auf Spezialdrähten und kleinen Koaxialkabeln können Hochgeschwindigkeitsextrusionstypen in Betracht gezogen werden.
Die mitgelieferte Referenz gibt für diese Anwendungskategorie einen MFR-Bereich von 16–30 g/10 Min. an. Die Extrusionseignung hängt auch von der Düsenkonfiguration, der Liniengeschwindigkeit, der Konzentrizität und den Kühlbedingungen ab.
| Artikel | Referenzspezifikation |
|---|---|
| Produktname | PFA mit hohem MFR |
| Marke | Zhongwang |
| Material | Perfluoralkoxy-Fluorpolymer |
| Schmelzflussrate | 16–45 g/10 Min. (372°C/5 kg), je nach Sorte |
| Dichte | 2,12–2,17 g/cm³ |
| Schmelzpunkt | 300–310°C |
| Zugfestigkeit | ≥24 MPa, typische Referenz |
| Bruchdehnung | ≥250 %, typische Referenz |
| Dauerbetriebstemperatur | -200 °C bis 260 °C, anwendungsabhängig |
| Dielektrizitätskonstante bei 1 MHz | 2.15, typische Referenz |
| Entflammbarkeit | UL94 V-0 bei 1,5 mm, sortenspezifische Referenz |
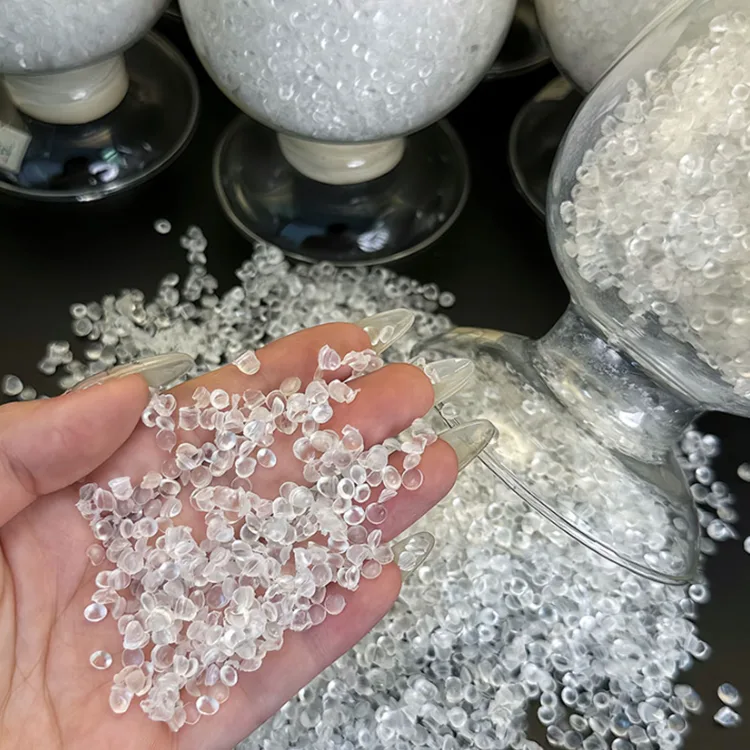
| Aussehen | Durchscheinende elfenbeinweiße Pellets |
| Verarbeitungsmethoden | Spritzguss, Extrusion, Spritzpressen |
| Verpackung | 25 kg PE-Innensack und Papiertrommel |
| Verfügbare Dokumente | TDS, COA, SDS und anwendbare Prüfberichte |
Die mitgelieferte technische Referenz gibt Zylindertemperaturen von etwa 335–375 °C und Düsentemperaturen von 355–390 °C an. Hierbei handelt es sich um Verarbeitungsreferenzen und nicht um feste Einstellungen für jede Maschine.
Eine längere Einwirkung übermäßiger Verarbeitungstemperaturen kann Fluorpolymere abbauen und gefährliche Zersetzungsprodukte erzeugen. Geräteeinstellungen, Verweilzeit, Belüftung und Abschaltverfahren sollten der Verarbeitungs- und Sicherheitsdokumentation der ausgewählten Sorte entsprechen.
Eine verbesserte Fließfähigkeit kann die Wahrscheinlichkeit von Graten erhöhen, wenn der Einspritzdruck, die Formpassung oder das Angussdesign ungeeignet sind. Die Festigkeit der Schweißnaht sollte auch dort bewertet werden, wo mehrere Schmelzfronten aufeinandertreffen.
Hersteller sollten Einspritzgeschwindigkeit, Druck, Kühlung und Hohlraumgeometrie gemeinsam bewerten, anstatt die Materialtemperatur als einzige Anpassung zu erhöhen.
Für dickwandige Druckarmaturen, Tankauskleidungen oder Membranen, die langfristig erheblichen Belastungen ausgesetzt sind, sollte High-Flow-Harz nicht automatisch ausgewählt werden.
In diesen Anwendungen kann ein Material mit niedrigerem MFR besser geeignet sein, da Schmelzfestigkeit, Kriechverhalten und Spannungsrissbeständigkeit wichtiger sind als eine schnelle Hohlraumfüllung.
Mit Sitz in Yuyao China Plastics City koordiniert Zhejiang Zhongwang International Trade Co., Ltd. die industrielle Harzbeschaffung über etablierte Rohstoffbeschaffungs- und Logistikkanäle.
Zum NachdenkenPFA mit hohem MFRDie nützlichsten Angebotsdetails sind der Ziel-MFR, die Verarbeitungsmethode, die Mindestwandstärke, die Hohlraumkonfiguration, das Betriebsmedium und die erwartete mechanische Belastung.
Wenn es sich um hochreine Komponenten handelt, sollten metallionenextrahierbare Stoffe und die entsprechende technische Dokumentation in die Einkaufsanforderungen aufgenommen werden. Vor der kommerziellen Zulassung wird eine Musterbearbeitung und Fertigteilprüfung empfohlen.
Ein höherer Schmelzfluss kann dazu beitragen, dass geschmolzenes Polymer enge Hohlräume und dünne Abschnitte füllt. Seine Eignung hängt weiterhin von der Formgeometrie, der Verarbeitungstemperatur, dem Einspritzdruck und den mechanischen Anforderungen des fertigen Teils ab.
Es kann für geeignete Armaturen bewertet werden, High-Flow-Typen sind jedoch im Allgemeinen weniger für Komponenten geeignet, bei denen langfristiges Kriechen oder erhebliche Druckbelastungen vorherrschen. Vor der Materialauswahl sollten Druckanforderungen und Spannungsrissbeständigkeit geprüft werden.
Grate können durch einen zu hohen Einspritzdruck, eine ungeeignete Temperatur, einen ungeeigneten Formabstand oder ein schlechtes Anschnitt- und Hohlraumdesign verursacht werden. Ein Material mit höherer Fließfähigkeit erfordert eine sorgfältige Anpassung dieser Verarbeitungsbedingungen.
Bei Anwendungen mit empfindlichen Prozessflüssigkeiten können bestimmte Grenzwerte für Metallionen, extrahierbare Stoffe und andere Verunreinigungen erforderlich sein. Der geeignete Reinheitsgrad sollte entsprechend den tatsächlichen Flüssigkeitskontaktanforderungen ausgewählt werden.
Adresse
Gebäude 1, China Plastics International Business Center, Nr. 285 Shunda West Road, Stadt Yuyao, Stadt Ningbo, Provinz Zhejiang, China
Tel
Wenn Sie Fragen zu einem Angebot oder einer Zusammenarbeit haben, senden Sie uns bitte eine E-Mail oder nutzen Sie das folgende Anfrageformular. Unser Vertriebsmitarbeiter wird sich innerhalb von 24 Stunden mit Ihnen in Verbindung setzen. Vielen Dank für Ihr InteresseUnsere Produkte.