Bevor Ingenieure PA6-Nylonharz für die Produktionsbeschaffung spezifizieren, können sie mit Zhongwang zusammenarbeiten, um die trockengeformten Eigenschaften mit den Abmessungen und der mechanischen Leistung zu vergleichen, die nach Umwelteinflüssen erwartet werden. Polyamid 6 ist ein teilkristalliner technischer Thermoplast, der aus Caprolactam hergestellt wird und häufig für geformte und extrudierte Komponenten verwendet wird.
Das Material enthält polare Amidgruppen, die zu seinen mechanischen und chemischen Eigenschaften beitragen, es aber auch hygroskopisch machen. Absorbierte Feuchtigkeit kann die Flexibilität und Schlagzähigkeit erhöhen, während gleichzeitig die Steifigkeit verringert wird und es zu Dimensionsquellungen kommt. Diese Änderungen sind insbesondere für Kabelbinder, Getriebegehäuse, Schnappkomponenten und eng anliegende Baugruppen von Bedeutung.
Aufgrund seiner relativ guten Zähigkeit und Schmelzverarbeitungseigenschaften können verschiedene Qualitäten für Spritzguss-, Extrusions- und modifizierte technische Anwendungen ausgewählt werden. Ein Injektionstyp mit hoher Fließfähigkeit und ein Extrusionstyp mit hoher Viskosität sind jedoch kein direkter Ersatz.
Einer der wichtigsten Designüberlegungen bei PA6-Nylonharz ist der Unterschied zwischen formtrockenem und feuchtigkeitskonditioniertem Material. Die mitgelieferte Referenz gibt einen Gleichgewichtsfeuchtigkeitsgehalt von etwa 2–3 % bei 50 % relativer Luftfeuchtigkeit an, wobei die tatsächliche Absorption von der Sorte und den Umgebungsbedingungen abhängt.
Wenn ein Präzisionsbauteil Feuchtigkeit aufnimmt, können Maßänderungen Auswirkungen auf Spiel, Befestigungskraft oder Montagepassung haben. Zug- und Biegeeigenschaften im trockenen Zustand sollten nicht automatisch zur Vorhersage der Leistung nach der Konditionierung herangezogen werden.
Ein Schnappelement muss sich während der Installation verbiegen, ohne dass es zu einem unzulässigen Bruch kommt, und dann eine ausreichende Haltekraft beibehalten. Die Feuchtigkeitskonditionierung kann sowohl die Steifigkeit als auch die Duktilität verändern, daher sollten die Tests die erwartete Lager- und Betriebsumgebung des Produkts widerspiegeln.
Kleine Zahnräder und bewegliche Komponenten erfordern ein angemessenes Verschleißverhalten und konstante Spiele. Berücksichtigen Sie Feuchtigkeit, Betriebstemperatur, Passflächen und Schmierung sowie die mechanischen Eigenschaften des ausgewählten Harzes.
Wenn Schraubenlöcher, Montageschlitze oder Steckeröffnungen enge Toleranzen aufweisen, messen Sie repräsentative Formteile sowohl nach der Produktion als auch nach der angegebenen Umgebungskonditionierungszeit.
Referenz-MFR: 12–24 g/10 Min. bei 235 °C/2,16 kg. Diese Kategorie vereint Verarbeitungsablauf und mechanische Eigenschaften für Kabelbinder, Befestigungselemente, Kleingetriebe, Gerätekomponenten und allgemeine Formteile.
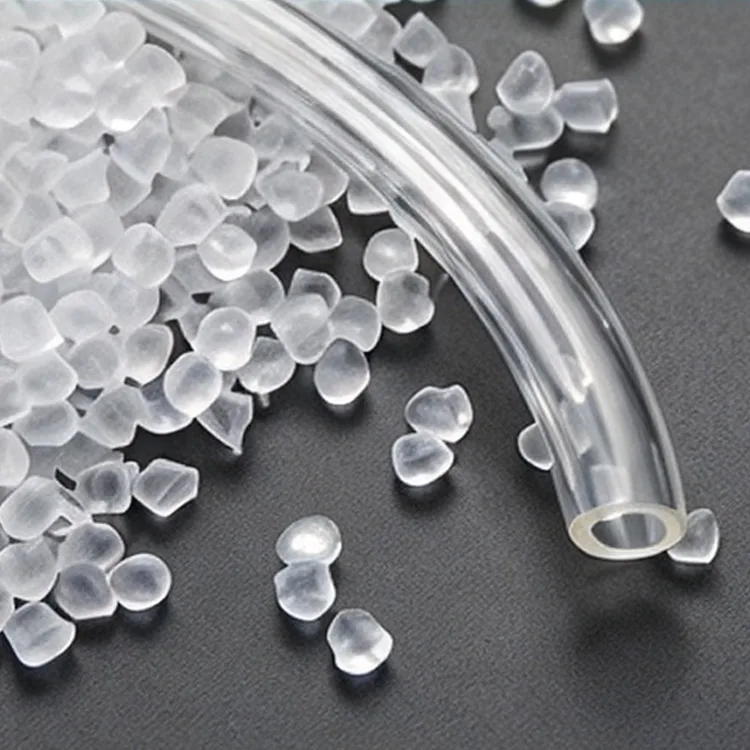
Referenz-MFR: 4–9 g/10 Min. unter den gleichen Bedingungen. Aufgrund ihres höheren Molekulargewichts und ihrer Schmelzfestigkeit sind diese Typen für Folien, Monofilamente, Schläuche und ausgewählte blasgeformte Artikel relevant.
Elastomermodifizierte Formulierungen werden dort eingesetzt, wo die Schlagzähigkeit, insbesondere bei niedrigen Temperaturen, eine wichtigere Anforderung ist als die Standardsteifigkeit. Zu den Anwendungen gehören Automobil-Schutzkomponenten und stoßexponierte Hardware.
Ausgewählte Formulierungen können unter bestimmten Testbedingungen die Klassifizierung UL94 V-2 oder V-0 tragen. Elektrische Gehäuse und Anschlusskomponenten müssen auf die erforderliche Wandstärke und die dokumentierte Flammschutzklasse abgestimmt sein.
| Parameter | Referenzdaten |
|---|---|
| Produktname | PA6-Nylonharz |
| Marke | Zhongwang |
| Material | Polyamid 6 / Nylon 6 |
| Verfügbare Qualitäten | Allgemeine Injektion / Hochviskose Extrusion / Supergehärtet / Flammhemmend |
| Dichte | 1,12–1,15 g/cm³, ungefüllte Sorten |
| Schmelzpunkt | 215–225°C |
| MFR | 4–24 g/10 Min. (235°C/2,16 kg), je nach Sorte |
| Zugfestigkeit | 70–85 MPa, typische trockengeformte Referenz |
| Biegemodul | 2.600–3.200 MPa, typische trockengeformte Referenz |
| Izod-Kerbschlagzähigkeit bei 23 °C | 5–8 kJ/m², typische Trockenreferenz |
| Wärmeformbeständigkeitstemperatur bei 1,82 MPa | 55–70 °C, typische Referenz |
| Schimmelschwund | 1,0–1,8 %, unbesetzte Noten |
| Gleichgewichtsfeuchtigkeit bei 50 % relativer Luftfeuchtigkeit | 2–3 %, Referenz |
| UL94-Entflammbarkeit | HB / V-2 / V-0, sorten- und dickeabhängig |
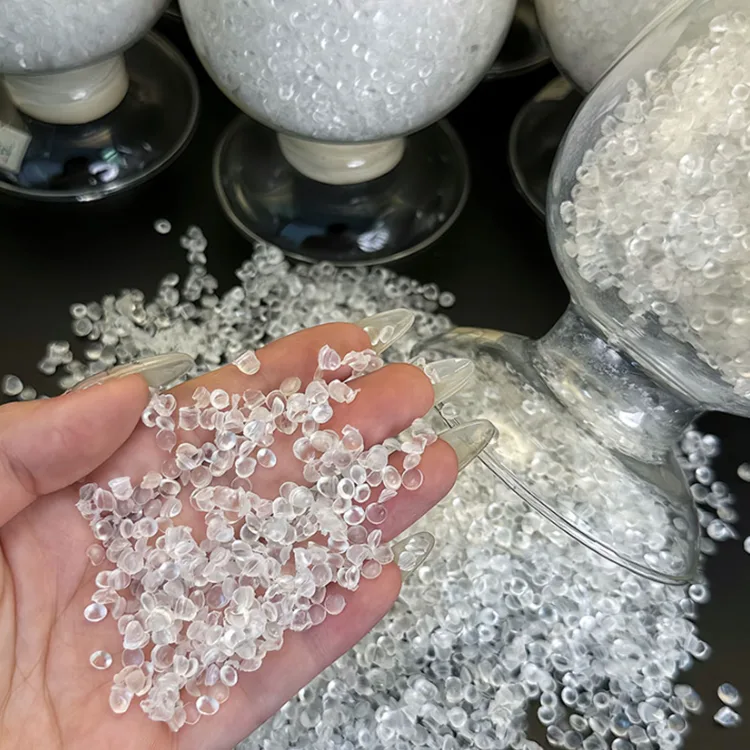
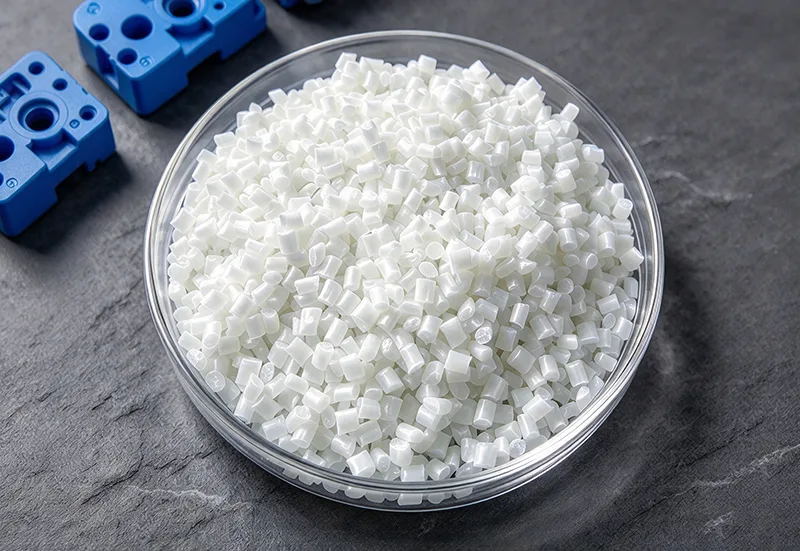
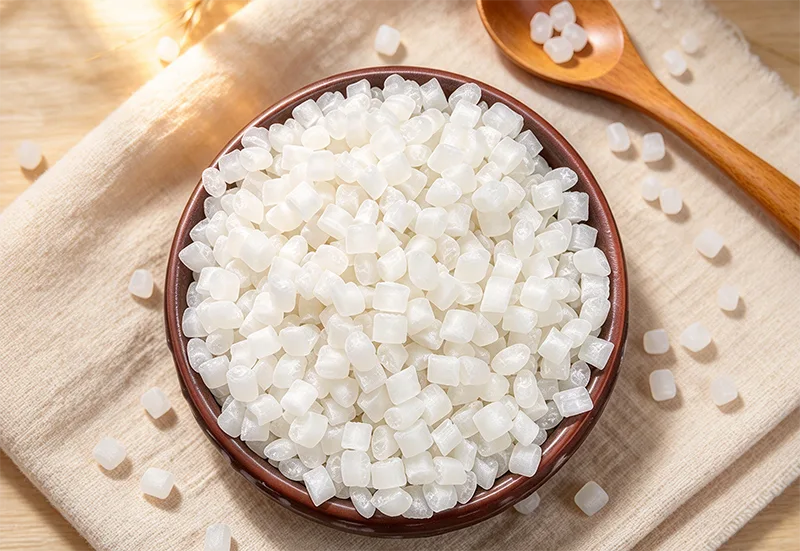
| Aussehen | Natürliche weiße oder schwarze Pellets |
| Verarbeitung | Spritzguss / Extrusion / Anwendbares Blasformen |
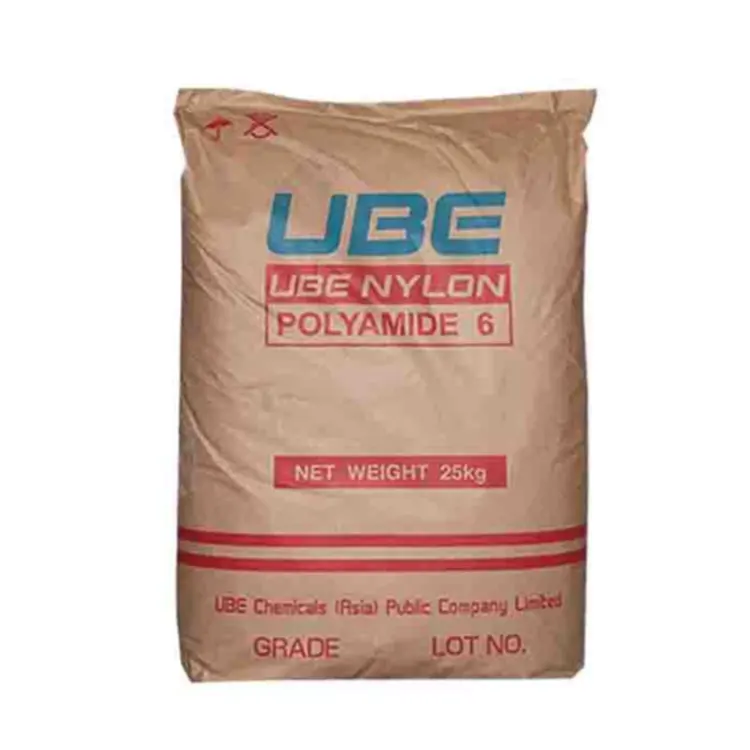
| Verpackung | 25 kg feuchtigkeitsgeschützter gewebter Sack |
| Dokumentation | TDS, COA, SDS und anwendbare mechanische oder Flammtestberichte |
Die Referenz-Trocknungsempfehlung liegt bei 80–85 °C für 4–6 Stunden unter Verwendung eines Adsorptionstrockners und einer angestrebten Feuchtigkeit von 0,2 % oder weniger. Für Materialien, die längere Zeit der Luft ausgesetzt sind, wird ein separater Referenzwert für die Vakuumtrocknung bei 105 °C für 8–12 Stunden angegeben. Der tatsächliche Zeitplan sollte den sortenspezifischen Anweisungen und der Feuchtigkeitsmessung folgen.
Die typischen Temperaturen in ungefüllten Fässern liegen bei 230–260 °C. Übermäßige Hitze, lange Verweilzeit oder unzureichende Trocknung können zu Ausfransungen, Silberstreifen, Blasen oder zum Verlust der mechanischen Eigenschaften führen.
Die Formtemperatur beeinflusst auch die Kristallisation und die Abmessungen. Bei den Versuchseinstellungen sollten die Teiledicke und die erforderliche Steifigkeit berücksichtigt werden, anstatt eine Temperatur für alle Anwendungen festzulegen.
Zhongwang hat seinen Sitz in Yuyao China Plastics City und koordiniert die Nylonbeschaffung für Käufer mittels Spritzguss und Extrusion. Geben Sie bei der Anforderung von PA6-Nylonharz den Prozess, den Ziel-MFR, die mechanischen oder stoßfesten Anforderungen, die Feuchtigkeitsbedingungen, die kritischen Abmessungen und die Jahresmenge an.
Für Präzisionsbaugruppen besteht die empfohlene Qualifizierungssequenz darin, Testkomponenten zu formen, Trockenabmessungen zu messen, Proben an die vorgesehene Umgebung anzupassen und Passform und Funktion neu zu bewerten. Sortenspezifische COA- und TDS-Dokumente sollten die Einkaufsspezifikation unterstützen.
Polyamid nimmt Luftfeuchtigkeit auf. Wasser wirkt im Polymer als Weichmacher, der die Steifigkeit verringern und gleichzeitig bestimmte Zähigkeits- und Flexibilitätswerte erhöhen kann.
Nicht ohne Bewertung. Die beiden Polymere unterscheiden sich im Schmelzverhalten, den thermischen Eigenschaften, der Reaktion auf Feuchtigkeit und der Schrumpfung. Vor dem Austausch müssen die Werkzeug- und Komponentenanforderungen überprüft werden.
Zu hohe Pelletfeuchtigkeit ist eine mögliche Ursache. Verarbeitungstemperatur, Kontamination und andere Formbedingungen sollten ebenfalls überprüft werden.
Es sollte nicht als direkter Ersatz betrachtet werden. Sein geringerer Schmelzfluss und seine höhere Schmelzfestigkeit werden für extrusionsorientierte Anwendungen ausgewählt, und die Einspritzeignung erfordert separate Versuche.
Geeignete Typen können in Betracht gezogen werden, wenn ihre dokumentierte Flammenklassifizierung, Wandstärke, elektrischen Eigenschaften und mechanischen Leistung zur Anwendung passen.
Adresse
Gebäude 1, China Plastics International Business Center, Nr. 285 Shunda West Road, Stadt Yuyao, Stadt Ningbo, Provinz Zhejiang, China
Tel
Wenn Sie Fragen zu einem Angebot oder einer Zusammenarbeit haben, senden Sie uns bitte eine E-Mail oder nutzen Sie das folgende Anfrageformular. Unser Vertriebsmitarbeiter wird sich innerhalb von 24 Stunden mit Ihnen in Verbindung setzen. Vielen Dank für Ihr InteresseUnsere Produkte.