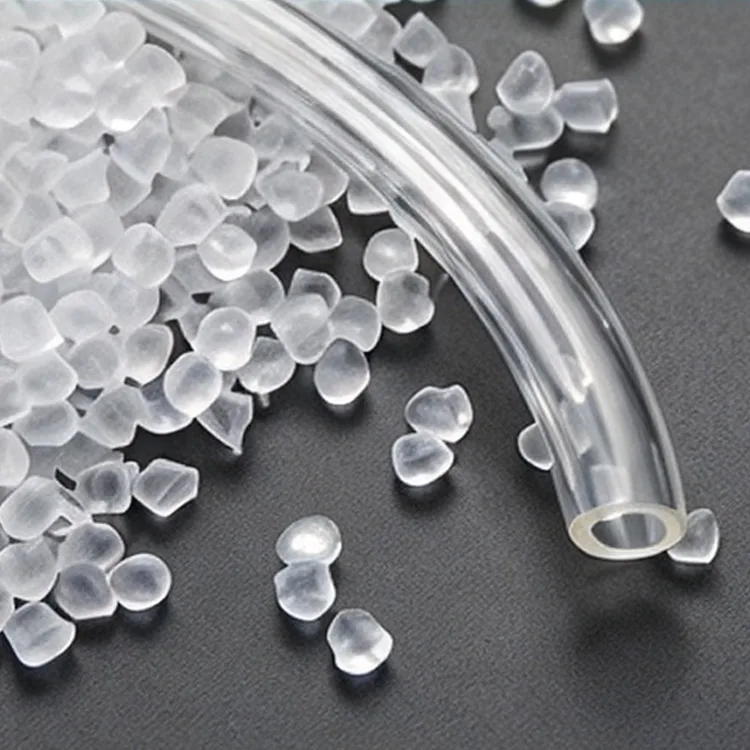
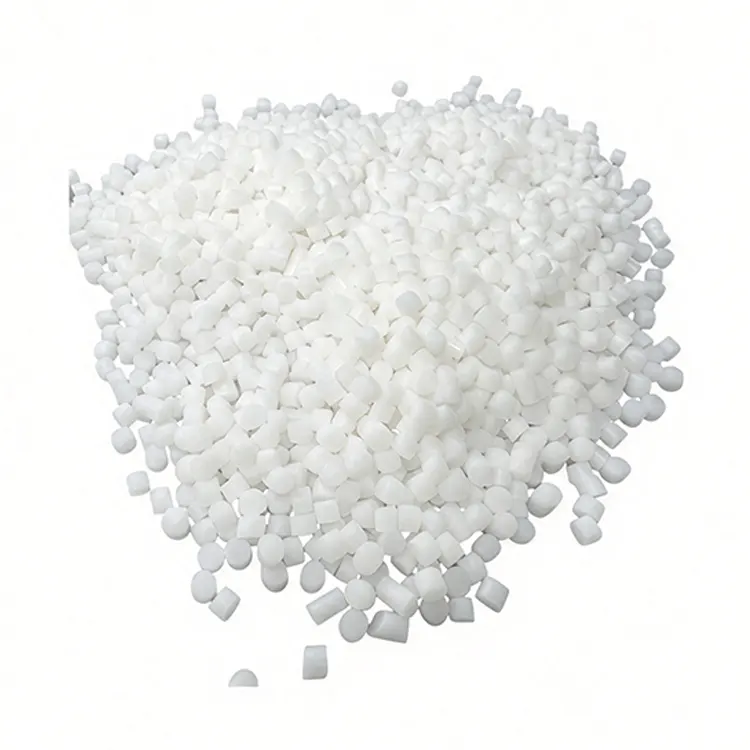
Kontinuierliche Produktionsstabilität ist der Hauptaspekt, wenn Zhongwang B2B-Verarbeitern bei der Auswahl hilftPVC in Extrusionsqualitätfür Rohre, Profile, Bleche oder Schläuche.
Die PVC-Extrusion unterscheidet sich vom diskontinuierlichen Spritzgießen dadurch, dass sich das Material kontinuierlich durch die Verarbeitungsanlage bewegen muss und gleichzeitig eine stabile Plastifizierung und Formleistung aufrechterhalten werden muss.
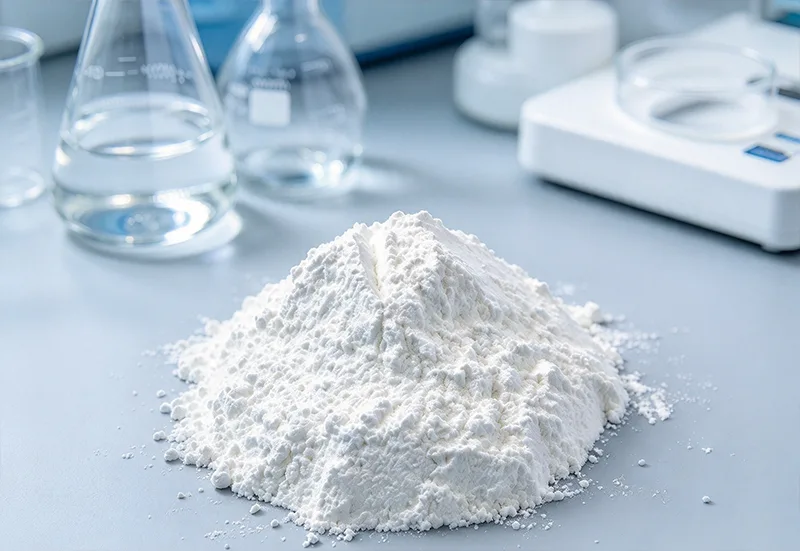
Das Harz wird im Allgemeinen als weißes Pulver geliefert und entsprechend den Anforderungen des Endprodukts mit geeigneten Stabilisatoren, Schmiermitteln, Verarbeitungshilfsmitteln, Füllstoffen, Weichmachern oder anderen Zusatzstoffen vermischt.
Bei der Extrusion wird das formulierte Material gefördert, erhitzt, plastifiziert und durch eine Düse gepresst. Anschließend wird es abgekühlt und kalibriert, um den erforderlichen Querschnitt zu erhalten.
Dabei wirken Harzqualität und Rezeptur zusammen. Selbst ein geeignetes Basispolymer kann zu inakzeptablen Ergebnissen führen, wenn sein Schmelzverhalten nicht zum Schneckendesign, Temperaturprofil oder Schmiersystem passt.
Bei der PVC-Extrusion muss das Material beim Durchgang durch den Zylinder einen geeigneten Schmelzzustand erreichen.
Eine unzureichende Verschmelzung kann zu schwachen mechanischen Eigenschaften oder einem schlechten Aussehen der Oberfläche führen. Übermäßige thermische Einwirkung kann zu Zersetzung und sichtbarer Verfärbung führen.
Die geeigneten Verarbeitungsbedingungen hängen von den Harzeigenschaften, der Formulierungszusammensetzung, der Schneckenkonfiguration, der Gerätekapazität und der beabsichtigten Leistung ab.
Verarbeiter sollten daher die Plastifizierung als kontrollierte Fertigungsvariable betrachten und sich nicht allein auf die Zylindertemperatur verlassen.
Der K-Wert ist einer der technischen Indikatoren zur Charakterisierung von PVC-Harz und steht im Zusammenhang mit dem Molekulargewicht.
Unterschiedliche Molekulargewichtsbereiche können das Fusionsverhalten, die mechanische Leistung und die Verarbeitbarkeit beeinflussen.
Der erforderliche K-Wert sollte entsprechend der Produktkategorie, der Rezeptur und der Verarbeitungsausrüstung ausgewählt werden. Die bereitgestellten Produktinformationen legen keinen universellen K-Wert-Bereich für jede Extrusionsanwendung fest.
Interne und externe Schmierung beeinflussen, wie sich die PVC-Formulierung durch den Extruder bewegt und mit den Verarbeitungsoberflächen interagiert.
Eine ungeeignete Schmiermittelbalance kann sich auf die Schweißzeit, das Verarbeitungsdrehmoment, die Oberflächenqualität und die Extrusionsstabilität auswirken.
Formulierungsanpassungen sollten durch tatsächliche Produktionsversuche validiert und nicht unabhängig vom Harz bewertet werden.
PVC erfordert bei der Verarbeitung eine entsprechende thermische Stabilisierung.
Unzureichende Stabilisierung oder übermäßiges Erhitzen können zu Verfärbungen und Zersetzung führen, insbesondere wenn das Material länger als vorgesehen im Zylinder oder in der Matrize verbleibt.
Verarbeitungstemperaturen und Verweilzeit sollten je nach ausgewählter Qualität und vollständiger Formulierung kontrolliert werden.
Eine stabile Schmelze führt nicht automatisch zu einem fertigen Rohr oder Profil mit einheitlichen Abmessungen.
Nach dem Verlassen der Düse muss das Extrudat mit einer seinem Querschnitt entsprechenden Ausrüstung gekühlt und kontrolliert werden.
Bei der Rohrproduktion können Vakuumdimensionierungs- und Kühlsysteme eingesetzt werden, um den erforderlichen Außendurchmesser, die Rundheit und die Wandstärke festzulegen.
Materialformulierung, Extrusionsleistung, Abzugsgeschwindigkeit, Kühltemperatur und Leimungsbedingungen beeinflussen alle die Endabmessungen.
Mechanische und druckbezogene Anforderungen müssen entsprechend der tatsächlichen Anwendung des Rohrs und den relevanten Produktnormen bewertet werden.
Bei der Profilextrusion geht es darum, komplexe Querschnittsformen über kontinuierliche Produktionslängen hinweg beizubehalten.
Ungleichmäßige Kühlung, instabile Ausgabe oder ungeeignete Matrizenbedingungen können zu Verdrehungen, Maßabweichungen oder Oberflächenfehlern führen.
Bei starren Profilen können die Formulierungsanforderungen Steifigkeit, Schlagfestigkeit, Aussehen und Witterungsbeständigkeit umfassen, wenn eine Verwendung im Freien vorgesehen ist.
Bei der Blechherstellung muss auf die Schmelzeverteilung, die Dickenkontrolle, die Kühlung und die Oberflächenbeschaffenheit geachtet werden.
Die ausgewählte Formulierung sollte im Hinblick auf die erforderliche Steifigkeit, die mechanischen Eigenschaften und die vorgesehene Betriebsumgebung des Produkts bewertet werden.
Bei der flexiblen PVC-Extrusion wird ein geeignetes Weichmachersystem verwendet, um die erforderliche Weichheit und das erforderliche Biegeverhalten zu erzielen.
Die Auswahl des Weichmachers beeinflusst die Flexibilität, das thermische Verhalten und die Kompatibilität mit der beabsichtigten Anwendung.
Das fertige Produkt sollte auf relevante mechanische, chemische und behördliche Anforderungen getestet werden.
| Artikel | Referenzinformationen |
|---|---|
| Produktname | PVC in Extrusionsqualität |
| Marke | Zhongwang |
| Polymer | Polyvinylchlorid |
| Materielle Form | Weißes Harzpulver |
| Primäre Verarbeitungsmethode | Kontinuierliche Extrusion |
| K-Wert | Klassenabhängig |
| Scheinbare Dichte | Klassenabhängig |
| Fusionseigenschaften | Sorten- und rezepturabhängig |
| Verhalten bei der Schmelzverarbeitung | Sorten- und rezepturabhängig |
| Härte | Formulierungsabhängig |
| Mechanische Eigenschaften | Sorten- und rezepturabhängig |
| Thermische Stabilität | Formulierungsabhängig |
| Flexibilität | Formulierungsabhängig |
| Farbe des fertigen Produkts | Formulierungsabhängig |
| Verpackung | Standardharzverpackung |
| Verfügbare Dokumente | TDS, COA und anwendbare Produktspezifikationen |
Oberflächenfehler können durch ungeeignete Verschmelzung, übermäßige oder unzureichende Schmierung, Schmelzinstabilität, Formverunreinigung oder falsche Verarbeitungstemperaturen entstehen.
Vor dem Wechsel des Basisharzes sollten Verarbeiter die Materialformulierung, den Zustand der Matrize, das Temperaturprofil und die Linienstabilität überprüfen.
Eine Vergilbung oder andere unerwartete Farbveränderungen können auf eine thermische Verschlechterung oder ein Problem mit dem Stabilisatorsystem hinweisen.
Die Verweilzeit des Materials, die Zylindertemperatur, die Düsentemperatur und die Stabilität der Formulierung sollten untersucht werden.
Änderungen in der Rohr- oder Schlauchdicke können mit instabiler Extrusionsleistung, Düsenzentrierung, Abzugsgeschwindigkeit oder Kühlbedingungen verbunden sein.
Das Verarbeitungsverhalten des Materials sollte zusammen mit mechanischen Anpassungen der Produktionslinie berücksichtigt werden.
Verformungen können durch ungleichmäßige Kühlung, ungeeignete Dimensionierung, innere Spannungen oder Schwankungen in der Extrusionsgeschwindigkeit entstehen.
Fertige Profile sollten nach dem Abkühlen und der Dimensionsstabilisierung geprüft werden, nicht erst unmittelbar nach Verlassen der Form.
Mechanische Abweichungen können durch Sortenänderungen, Formulierungsinkonsistenzen, unzureichende Verschmelzung oder Verarbeitungsunterschiede zwischen Produktionschargen entstehen.
Durch die Aufrechterhaltung konsistenter Materialspezifikationen und Produktionsaufzeichnungen können Sie die Ursache für unerwartete Ergebnisse ermitteln.
| Faktor | Hart-PVC-Extrusion | Flexible PVC-Extrusion |
|---|---|---|
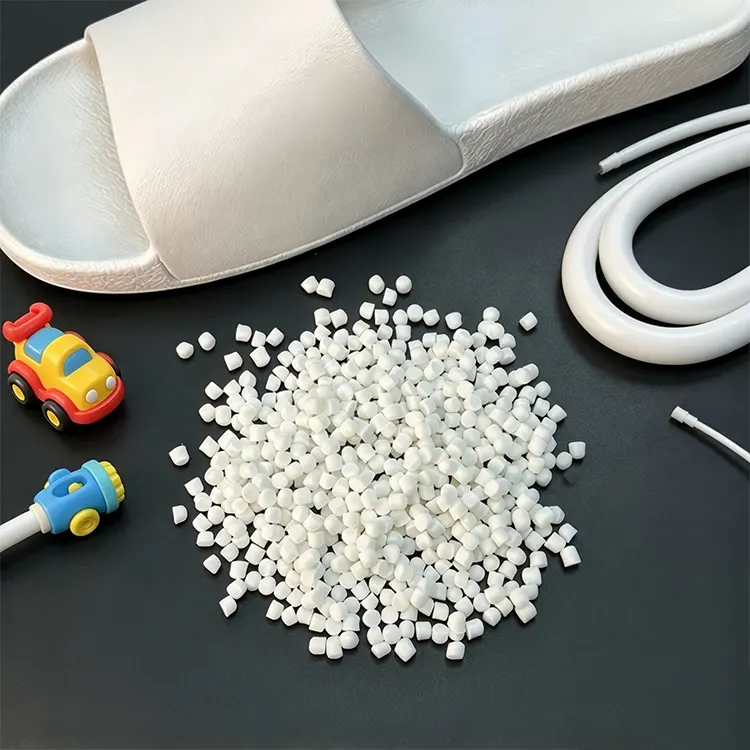
| Typische Produkte | Rohre, Fensterprofile, starre Bleche, Bauelemente | Flexible Schläuche, Schutzhüllen, Dichtungsbänder, Kabelummantelungen |
| Verwendung von Weichmachern | Je nach Formulierung begrenzt oder nicht vorhanden | Ausgewähltes Weichmachersystem |
| Primärer Immobilienfokus | Steifigkeit, Schlagverhalten, Formstabilität | Flexibilität, Biegeverhalten, anwendungsspezifische mechanische Eigenschaften |
| Überlegungen zur Verarbeitung | Fusion, Profilgeometrie, Kühlung, Dimensionierung | Plastifizierung, Extrusionsstabilität, Weichheit, Kühlung |
Zhejiang Zhongwang International Trade Co., Ltd. ist in Yuyao China Plastics City tätig, einem wichtigen Handelsstandort für Kunststoffrohstoffe, der durch regionale Lager- und Logistikressourcen unterstützt wird.
FürPVC in ExtrusionsqualitätBei der Beschaffung sollten Käufer die Produktkategorie, die bevorzugte Harzsorte oder den K-Wert, die Schneckenkonfiguration, die Anforderungen an starre oder flexible Formulierungen, die Linienleistung und die Spezifikationen des Endprodukts angeben.
Wenn bei einer bestehenden Extrusionslinie Probleme auftreten, können Details wie Schmelzverhalten, Oberflächenfehler, Maßabweichungen und Verarbeitungsbedingungen bei der Materialbesprechung hilfreich sein.
Die ausgewählte Sorte sollte anhand des technischen Datenblatts und des Analysezertifikats bestätigt werden, gefolgt von Anwendungsversuchen vor der kommerziellen Produktion.
PVC in Extrusionsqualität wird für die kontinuierliche Formung durch eine Düse ausgewählt, während PVC in Injektionsqualität in Formulierungen verwendet wird, die zum Füllen einzelner Formhohlräume geeignet sind. Verarbeitungseigenschaften und Additivanforderungen müssen auf das vorgesehene Verfahren abgestimmt sein.
Der K-Wert steht im Zusammenhang mit dem Molekulargewicht von PVC und kann die Verarbeitbarkeit und das mechanische Verhalten beeinflussen. Der geeignete Wert hängt vom Endprodukt, der Formulierung und der Extrusionsausrüstung ab.
Ein Basisharz kann in verschiedenen Formulierungen in Betracht gezogen werden, die erforderliche Qualität und das erforderliche Additivsystem müssen jedoch für jede Anwendung bewertet werden. Für flexible Produkte sind in der Regel geeignete Weichmacher erforderlich, während für starre Produkte unterschiedliche Formulierungs- und Leistungsanforderungen gelten.
Mögliche Ursachen sind schlechte Verschmelzung, ungeeignete Schmierung, Formverunreinigung, Schmelzinstabilität und falsche Verarbeitungstemperaturen. Bei der Diagnose sollten sowohl die Materialformulierung als auch die Extrusionsausrüstung berücksichtigt werden.
Nein. Die endgültigen Abmessungen hängen auch vom Düsendesign, der Extrusionsleistung, der Kühlung, der Größe, der Abzugsgeschwindigkeit und dem physikalischen Verhalten der gesamten Formulierung ab.
Käufer sollten das beabsichtigte extrudierte Produkt, den bevorzugten K-Wert oder die vorhandene Qualität, die Gerätekonfiguration, die Rezepturanforderungen, die Zielabmessungen, das Produktionsvolumen und alle spezifischen mechanischen oder behördlichen Anforderungen angeben.
Adresse
Gebäude 1, China Plastics International Business Center, Nr. 285 Shunda West Road, Stadt Yuyao, Stadt Ningbo, Provinz Zhejiang, China
Tel
Wenn Sie Fragen zu einem Angebot oder einer Zusammenarbeit haben, senden Sie uns bitte eine E-Mail oder nutzen Sie das folgende Anfrageformular. Unser Vertriebsmitarbeiter wird sich innerhalb von 24 Stunden mit Ihnen in Verbindung setzen. Vielen Dank für Ihr InteresseUnsere Produkte.