Die Auswahl von PVC in Spritzgussqualität für ein neues Formteil umfasst mehr als nur die Identifizierung eines geeigneten Polymers. Zhongwang arbeitet mit B2B-Einkäufern zusammen, um die Harzspezifikationen an ihren Spritzgussprozess anzupassen.
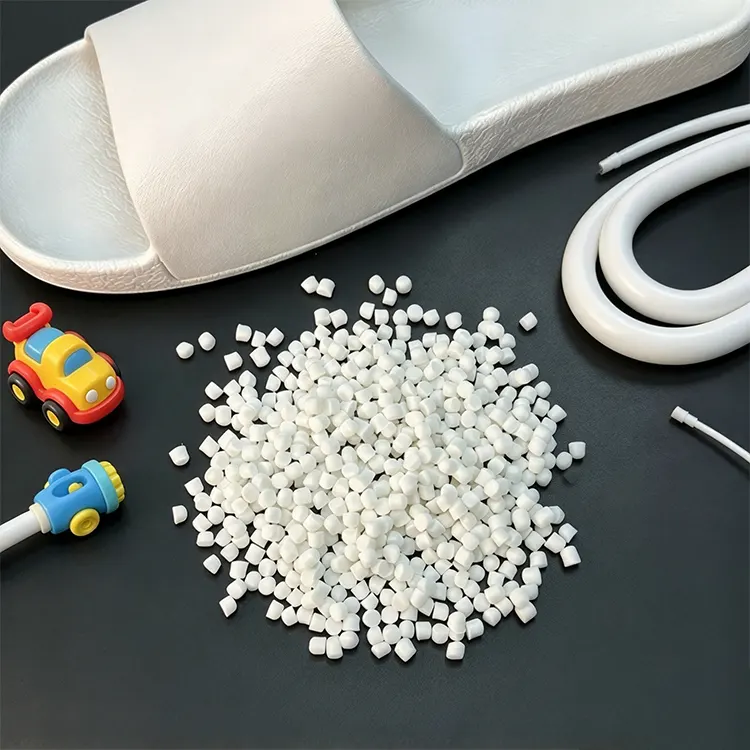
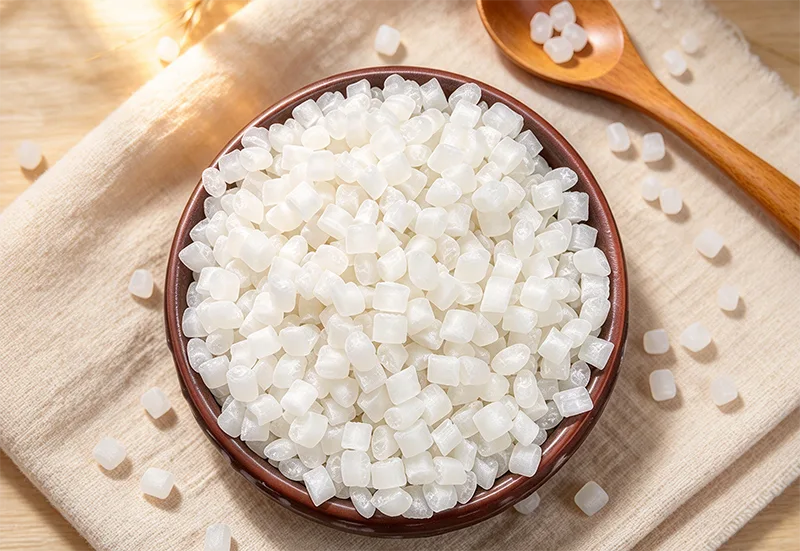
Polyvinylchlorid wird vor der Compoundierung im Allgemeinen als weißes Harzpulver geliefert. Stabilisatoren, Gleitmittel, Verarbeitungshilfsmittel, Schlagzähmodifikatoren und Weichmacher können entsprechend den Anforderungen des Endprodukts eingearbeitet werden.
Beim Spritzgießen muss das formulierte Material plastifizieren, sich durch das Anguss- und Angusssystem bewegen, den Formhohlraum füllen und in die gewünschte Form abkühlen.
PVC stellt eine besondere Herausforderung bei der Verarbeitung dar, da eine übermäßige thermische Einwirkung zu einer Zersetzung führen kann. Gleichzeitig kann eine unzureichende Plastifizierung oder ein ungeeignetes Fließverhalten eine ordnungsgemäße Füllung der Kavität verhindern.
Eine erfolgreiche Formulierung sorgt daher für ein Gleichgewicht zwischen Schmelzverarbeitung, thermischer Stabilität, mechanischer Leistung und den Abmessungen des fertigen Teils.
| Artikel | Referenzspezifikation |
|---|---|
| Produktname | PVC in Injektionsqualität |
| Marke | Zhongwang |
| Polymer | Polyvinylchlorid (PVC) |
| Materielle Form | Weißes Harzpulver |
| Verarbeitungsmethode | Spritzguss |
| K-Wert | Klassenabhängig |
| Scheinbare Dichte | Klassenabhängig |
| Fusions- und Schmelzverhalten | Sorten- und rezepturabhängig |
| Härte | Formulierungsabhängig |
| Schlagleistung | Formulierungsabhängig |
| Mechanische Eigenschaften | Sorten- und rezepturabhängig |
| Thermische Stabilität | Sorten- und rezepturabhängig |
| Farbe | Weißes Harzpulver; Die fertige Farbe hängt von der Rezeptur ab |
| Verpackung | Standardharzverpackung |
| Verfügbare Dokumente | TDS, Echtheitszertifikat und entsprechende Gütedokumentation |
Beim Spritzgießen muss sich geschmolzenes Material innerhalb eines relativ kurzen Zyklus durch einen definierten Fließweg bewegen. Dünne Abschnitte, schmale Anschnitte, abrupte Dickenänderungen und komplizierte innere Merkmale können die Erzielung einer vollständigen Füllung erschweren.
Eine Formulierung mit unzureichender Fließfähigkeit kann zu kurzen Schüssen oder schlecht geformten Details führen. Eine Erhöhung der Temperatur zur Verbesserung der Füllung kann ein zusätzliches Risiko darstellen, wenn dadurch die thermische Belastung des Materials über einen geeigneten Verarbeitungsbereich hinaus ausgedehnt wird.
Anstatt sich allein auf die Temperaturanpassung zu verlassen, sollten Hersteller die Harzeigenschaften, die Viskosität der Mischung, das Anschnittdesign, die Einspritzbedingungen und die Formtemperatur gemeinsam bewerten.
Die Anschnittposition beeinflusst, wie das Material in die Kavität eintritt und wo die einzelnen Fließfronten aufeinander treffen. Eine schlechte Angussplatzierung kann zu unvollständiger Füllung, sichtbaren Bindenähten oder lokalisierten mechanischen Schwachstellen führen.
Bei geformten Armaturen und Gehäusen sollte der Anguss im Hinblick auf die Wandstärke der Komponente, strukturelle Anforderungen und Aussehensspezifikationen bewertet werden.
Eine zu lange Verweilzeit im Zylinder oder in der Düse kann dazu führen, dass PVC unnötiger Hitze ausgesetzt wird. Eine Materialverschlechterung kann zu Verfärbungen, Oberflächendefekten oder einer Verschlechterung der Eigenschaften des fertigen Teils führen.
Das thermische Stabilisierungssystem, das Temperaturprofil der Ausrüstung, die Schussgröße und der Produktionszyklus sollten auf die ausgewählte Formulierung abgestimmt sein.
Sobald die Kavität gefüllt ist, beeinflussen die Kühl- und Packbedingungen die Abmessungen und das Oberflächenbild des Formteils.
Ungleichmäßige Wandstärken und ungeeignete Kühlung können zu Einfallstellen, Verformungen oder Maßabweichungen führen. Harzauswahl und Formdesign müssen daher als Teil desselben Produktionsprozesses bewertet werden.
Hart-PVC-Formulierungen können für Rohrverbindungsstücke, ventilbezogene Komponenten, Elektrogehäuse und Industrieanschlüsse bewertet werden.
Bei diesen Anwendungen können Steifigkeit, Schlagfestigkeit, Dimensionskonsistenz und chemische Verträglichkeit im Vordergrund stehen.
Die mechanischen Anforderungen sollten entsprechend der Geometrie des fertigen Fittings, den Installationsbedingungen und der vorgesehenen Betriebsumgebung bestätigt werden.
Flexible Formulierungen sind für geformte Abdeckungen, Schutzteile, weiche Anschlüsse und andere Komponenten relevant, die eine kontrollierte Verformung erfordern.
Die Wahl des Weichmachers hat erheblichen Einfluss auf Weichheit, Flexibilität und andere Eigenschaften des Endprodukts.
Bei Produkten, die Hitze, Chemikalien oder wiederholter Bewegung ausgesetzt sind, muss die gesamte Verbindung bewertet werden, anstatt davon auszugehen, dass flexible PVC-Formulierungen eine identische Leistung aufweisen.
Bei Formteilen mit sichtbaren Oberflächen muss auf Farbkonsistenz, Glanz, Bindenahtbild und Oberflächenfehler geachtet werden.
Diese Eigenschaften werden durch die Formulierung, die Materialverschmelzung, die Formbeschaffenheit, die Verarbeitungstemperatur und die Kühlbedingungen beeinflusst.
Zu kurze Schüsse können auf einen unzureichenden Schmelzfluss, ungeeignete Einspritzbedingungen, eine zu große Fließlänge oder schlecht konstruierte Anschnitte und Kanäle zurückzuführen sein.
Bevor die Harzqualität geändert wird, sollten Verarbeiter die Rezeptur der Mischung und die tatsächlichen Bedingungen beim Füllen der Form überprüfen.
Unerwartete Verfärbungen können auf übermäßige thermische Belastung, unzureichende Stabilisierung, Materialstagnation oder ungeeignete Verarbeitungsbedingungen zurückzuführen sein.
Die Zylinder- und Düsentemperaturen, die Verweilzeit und der Zustand der Formanlage sollten untersucht werden.
Schweißnähte entstehen, wenn separate Schmelzfronten innerhalb der Form aufeinandertreffen. Ihr Aussehen und ihre mechanische Bedeutung hängen vom Fließverhalten, der Hohlraumgestaltung, den Verarbeitungsbedingungen und den Betriebsanforderungen des Bauteils ab.
Verzerrungen können durch ungleichmäßige Kühlung, Teilegeometrie, Packungsbedingungen und Unterschiede in der Materialschrumpfung entstehen.
Die ausgewählte Formulierung sollte mit der vorgesehenen Produktionsform getestet werden, bei der Maßtoleranzen wichtig sind.
Zhejiang Zhongwang International Trade Co., Ltd. operiert von Yuyao China Plastics City aus und unterstützt die Beschaffung von PVC-Harz über etablierte Lieferantenkanäle und regionale Logistikressourcen.
Bei Anfragen zu spritzgegossenem PVC sollten Käufer den geformten Produkttyp, die vorhandene Harzspezifikation oder den K-Wert, die Verarbeitungsausrüstung, die Wandstärke, die erforderliche Härte, die Schlagzähigkeitsanforderungen und die erwartete Bestellmenge angeben.
Zeichnungen, bestehende Formungsprobleme oder Musterspezifikationen können dabei helfen, die Materialeigenschaften zu identifizieren, die bewertet werden müssen.
Das ausgewählte Harz und die ausgewählte Verbindung sollten vor der Serienproduktion durch technische Dokumentation und repräsentative Formversuche validiert werden.
PVC erfordert eine kontrollierte thermische Stabilisierung und Plastifizierung. Eine übermäßige thermische Einwirkung kann zu einer Verschlechterung führen, während eine unzureichende Verschmelzung oder Fließfähigkeit zu einer unvollständigen Formung und fehlerhaften Teilen führen kann.
Für spritzgegossene Formstücke können geeignete Hart-PVC-Formulierungen evaluiert werden. Die fertigen Bauteile müssen die geltenden mechanischen, maßlichen, chemischen und drucktechnischen Anforderungen erfüllen.
Mögliche Ursachen sind ungeeigneter Materialfluss, verstopfte Anschnitte, zu große Fließlänge, unzureichender Einspritzdruck oder ungünstige Verarbeitungsbedingungen. Sowohl das Material als auch die Form sollten bewertet werden.
PVC-Pulver erfordert normalerweise einen geeigneten Formulierungs- und Compoundierungsprozess. Die erforderlichen Stabilisatoren, Gleitmittel, Modifikatoren und anderen Inhaltsstoffe hängen vom beabsichtigten Formprodukt ab.
Käufer sollten die Hohlraumabmessungen, die Anschnitt- und Angussanordnung, die Wandstärke, die mechanischen Anforderungen, die Oberflächenbeschaffenheit und das Verarbeitungsverhalten der gesamten PVC-Formulierung berücksichtigen.
Adresse
Gebäude 1, China Plastics International Business Center, Nr. 285 Shunda West Road, Stadt Yuyao, Stadt Ningbo, Provinz Zhejiang, China
Tel
Wenn Sie Fragen zu einem Angebot oder einer Zusammenarbeit haben, senden Sie uns bitte eine E-Mail oder nutzen Sie das folgende Anfrageformular. Unser Vertriebsmitarbeiter wird sich innerhalb von 24 Stunden mit Ihnen in Verbindung setzen. Vielen Dank für Ihr InteresseUnsere Produkte.